


Torupooli valmistamine|Süsinikteras, roostevaba ja dupleks
Nov 25, 2022
Torupooli valmistamise maksumus 2026|Tüübid, keevitamine ja tarnija
Torupool on torustiku kokkupandav osa, mis valmistatakse ja monteeritakse töökojas enne lõplikuks paigaldamiseks projekti kohale transportimist. Tavaliselt koosneb see sirgest torust, põlvedest, teedest, reduktoritest, äärikutest, korkidest, ventiilidest ja muudest liitmikest, mis on keevitatud või mehaaniliselt ühendatud vastavalt kinnitatud torustiku isomeetrilisele joonisele.
Valmistatud torupoolide praktiline 2026. aasta eelarvevahemik võib olla ligikaudu3–8 USD/kg süsinikterase, 6–15 USD/kg roostevaba terase ja 10–15 USD/kg dupleks- ja nikli-sulamist poolide eest, sõltub suuresti materjalist, seina paksusest, keevitusest, NDE-st, kattest, testimisest ja dokumentatsioonist. Need on eelarve planeerimise vahemikud, mitte kindlad noteeringud.
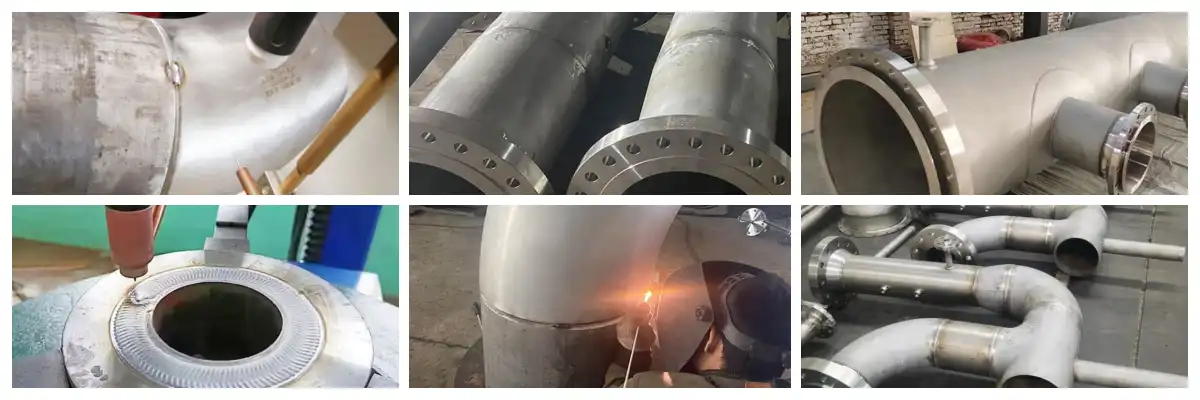
🔥 Torupooli hind ja tootmiskulu 2026
| Materjali klass | Suuruse vahemik (NPS) | Keskmine tootmiskulu ($/tonn) | Peamine kulujuht |
| Süsinikteras (ASTM A106 gr. B) | 2" – 24" | $1,800 – $2,600 | Töö- ja standardkeevitus |
| Roostevaba teras (304/304L, 316/316L) | 2" – 24" | $2,800 – $4,200 | Puhastuskeevitus ja materjalikulu |
| Duplex roostevaba teras (2205 / 2507) | 2" – 16" | $4,500 – $6,800 | Kontrollitud soojussisend ja range NDE |
| Niklisulamid (Inconel 625, Hastelloy) | 1" – 12" | $7,500 – $12,000+ | Spetsiaalsed keevitustarvikud ja -oskused |
Torupooli valmistamise maksumus sõltub suuresti materjali kvaliteedist, toru läbimõõdust, seina paksusest, isomeetriliste jooniste keerukusest ja mittepurustava uurimise (NDE) nõuetest.
Tüüpiline torupool võib sisaldada:
- Õmblusteta või keevitatud toru
- 45 kraadi või 90 kraadi küünarnukid
- Võrdsed või vähendavad triibud
- Kontsentrilised või ekstsentrilised reduktorid
- Kaelaäärikute keevitamine
- Libista{0}}äärikud või pimedad
- Klapid
- Haruühendused
- Torude toed
- Drenaažid ja tuulutusavad
- Instrumentide ühendused
Protsessitorustike puhul juhib tootmist tavaliselt ASME B31.3, samas kui toitetorustik võib kasutada ASME B31.1. Keevitusprotseduure ja keevitajate kvalifikatsiooni kontrollitakse tavaliselt ASME IX jaotise alusel.
Mida tähendab torupool?
Torupool on torusüsteemi osa, mis on eelnevalt valmistatud äärikute ja liitmikega väiksemateks osadeks. Tavaliselt toodetakse erinevat tüüpi originaaltorude ja toruliitmike abil, sealhulgas äärikud, põlved, tee- ja muud. Tavaliselt toodetakse neid-väljas. Töötlemata toru-lõigatakse sobivasse mõõtu koos liitmike ja muude komponentidega. Need on ajutiselt kokku pandud. See osaliselt valmis alamkoost keevitatakse seejärel kokku teiste poolisõlmedega.
Poolid on eelkujundatud-, et neid oleks lihtsam kokku panna tõstukite, gabariidide ja muude osade ühendamiseks vajalike tööriistadega. Need ühendused kinnitatakse betoonseintesse enne betooni valamist. Süsteem tuli enne betooni valamist korralikult joondada, kuna see peab vastu konstruktsiooni raskusele ja jõududele.

Samal ajal on poolid sageli vastuvõtlikud korrosioonile elementide, vee ja muude looduslike elektrolüütidega kokkupuute tõttu. Veevärgipooli rakenduste hooldamisel tuleb rakendada piisavat ennetavat ja taastavat järelevalvet. Torujuhtmete kaitsmiseks selliste sündmuste eest on kaks levinumat viisi: nimelt kaitsva korrosioonikindla-katte (nt epoksükatte) kandmine tootmisprotsessi ajal. Lisaks torujuhtme sigadele tehakse rutiinseid kontrolle, et kontrollida torujuhtme töötamise ajal pragude ja korrosiooni olemasolu.
Torujuhtme poolisüsteeme kasutatakse peamiselt elektrijaamades ja rafineerimistehastes, kus on vaja tihedat torustikku. Need süsteemid hõlmavad vedelike ja gaaside kandmist ja transportimist ning need transpordisüsteemid nõuavad palju ühendusosi.
Kokkupandava torupooli spetsifikatsioon
- Suuruste vahemik: NPS 1/2" kuni 48" (DN15 kuni DN1200)
- Seina paksus / ajakava: Sch 5S, Sch 10S, STD, XS, XXS, Sch 40, Sch 80, Sch 160
- Survehinnangud: klass 150, 300, 600, 900, 1500, 2500 / PN10 kuni PN420
- Standardid: ASME B16.5, ASME B16.47, ASME B31.3, ASME B31.1, AWS D1.1, ISO 9001
Torupooli eelvalmistamise eelised
- Täiustatud keevituskvaliteet
- Vähendatud paigaldusaeg
- Madalam tööjõukulu
- Parem ohutus
- Vähem saidi ummikuid
- Kõrgem mõõtmete täpsus
- Vähendatud materjalijäätmed
- Modulaarne ehitus
kokkupandavad torupoolid: keevitamine ja valmistamine
Kuidas vältida moonutusi ja jääkpingeid tugeva{0}}seinatoru pooli keevitamise ajal?
Raske-seinatoru pooli keevitamine võib tekitada märkimisväärset soojussisendit, termilisi gradiente, moonutusi ja jääkpingeid. Hea tootmistava peaks keskenduma keevitusjärjestuse ja soojussisendi kontrollimisele.
Peamised meetmed hõlmavad järgmist:
- Kasutage kvalifitseeritud WPS/PQR-isobib materjalile ja seina paksusele.
- Eelsoojenduse ja läbipääsudevahelise temperatuuri reguleeriminevastavalt WPS-ile.
- Optimeerige soojuse sisendmitte kasutada liigset keevitusvoolu või liikumiskiirust.
- Kasutage tasakaalustatud keevitusjadasidsoojuspingete jaotamiseks toru ümbermõõdu ümber.
- Minimeerige tarbetuid keevituskäikesäilitades samal ajal nõutava keevisõmbluse geomeetria.
- Kasutage õiget sobivust-ja kontrollitud juurevahesidenne keevitamist.
- Rakenda ajutisi tugesid või tugevaid tugesidkui valmistamisprotseduur seda võimaldab.
- Lubage kontrollitud jahutamistraske{0}}seina keevisõmbluse kiire jahutamise asemel.
- Jälgige mõõtmete muutusikeevitamisetappide vahel.
- Kui materjal ja kohaldatav kood seda nõuab, teostage-järgne keevisõmbluse kuumtöötlus (PWHT)jääkpingete vähendamiseks ja mehaaniliste{0}}omaduste nõuete täitmiseks.

"Millised on NDT nõuded terastoru pooli keevitamisel?"
VT - Visuaalne testimine:tavaliselt tehakse keevisõmblustel.
RT - Radiograafiline testimine:kasutatakse sisemiste keevisõmbluste katkestuste tuvastamiseks.
TÜ - Ultraheli testimine:kasutatakse tavaliselt mahuuuringuks, eriti paksemate{0}}seina keevisõmbluste puhul.
MT - Magnetosakeste testimine:kasutatav ferromagnetiliste materjalide puhul pinna- ja{0}}pinnalähedaste defektide tuvastamiseks.
PT - Vedeliku läbitungimise testimine:kasutatakse tavaliselt roostevaba terase, niklisulamite ja muude mitte{0}}magnetiliste materjalide jaoks, et tuvastada pinna-murdmisdefekte.
PMI - positiivne materjali identifitseerimine:sageli nõutakse legeer- ja roostevabast{0}}terasest poolide puhul materjali kvaliteedi kontrollimiseks.
Millised standardid reguleerivad kokkupandavaid terastoru pooli (ASME B31.3 vs ASME B31.1)?
- ASME B{0}} Protsessi torustikkasutatakse laialdaselt keemiatehaste, rafineerimistehaste, naftakeemia tehaste, farmaatsiatehaste ja muude protsesside{0}}torustike jaoks.
- ASME B31.1 - Power Pipingkasutatakse peamiselt elektri{0}}tootmisrajatiste jaoks, sh katla-välised torustikud ning teatud auru-, kondensaadi- ja toitetorustikusüsteemid.
"Kuidas arvutada torupooli kaalu ja tootmistunde{0}}?"
Torupooli kaal arvutatakse tavaliselt toru, liitmike, äärikute, ventiilide ja muude komponentide massi ning vajaduse korral hinnangulise keevismetalli massi lisamise teel.
Toru enda jaoks on lihtsustatud arvutus järgmine:
Toru kaal=teoreetiline toru kaal meetri kohta × toru pikkus
Tootmise kogumassi saab seejärel hinnata järgmiselt:
Pooli kogukaal=Toru + liitmikud + äärikud + ventiilid + muud komponendid + keevismetall
Valmistamistöötunnid{0}}olenevad pooli läbimõõdust, seina paksusest, materjalist, keevisõmbluste arvust, keevitusprotsessist, NDT nõuetest, kuumtöötlemisest, paigaldamise keerukusest{1}}ja kaupluse varustusest.
Tõeline inseneritöö kogemus
Roostevabast terasest keevisõmbluse saastumine
Tavaline praktiline probleem on roostevaba terase saastumine valmistamise ajal.
Süsinik{0}}terasest tööriistad, lihvimistolm või ebaõige käsitsemine võivad roostevabadele pindadele rauda saastada.
Tulemuseks võib olla pinna määrdumine või lokaalne korrosioon.
Seetõttu on olulised spetsiaalsed roostevabast terasest valmistamise tööriistad ja korralikud puhastusprotseduurid.
Torupooli mõõtmete vead
Pool võib läbida keevituskontrolli ja siiski paigaldamise ajal ebaõnnestuda.
Tüüpilised põhjused on järgmised:
- Ääriku vale pöörlemine
- Vale näo{0}}näkku-mõõde
- Filiaali orientatsiooni viga
- Vale küünarnuki nurk
- Kogunenud mõõtmete tolerants
Seetõttu tuleks mõõtmete kontrollimist käsitleda sama tõsiselt kui keevisõmbluste kontrolli.
NDE tagasilükkamine
Kõrged NDE tagasilükkamise määrad võivad projekti kulusid järsult suurendada.
Tüüpilised põhjused on järgmised:
- Sulandumise puudumine
- Poorsus
- Räbu kaasamine
- Alla lõigatud
- Pragunemine
- Vale juure tungimine
Pood valmistamine pakub keevitamiseks, kontrollimiseks ja parandamiseks kontrollitumat keskkonda kui paljud välitingimused.
KKK:
K: Mis on torupool?
V: Torupool on torust, liitmikest, äärikutest ja muudest komponentidest valmistatud kokkupandav toruosa. Tavaliselt keevitatakse ja kontrollitakse seda töökojas enne paigaldamist projektikohta.
K: Kui palju maksab torupool 2026. aastal?
V: Eelarvelised valmistatud poolide hinnad võivad ulatuda umbes3–8 dollarit/kg süsinikterasest, 6–15 dollarit/kg roostevaba terase puhulja10–30+ $/kg dupleks- ja niklisulamite puhul. Tegelik hind sõltub joonistest, materjalist, keevisõmbluste arvust, NDE-st, testimisest, katmisest ja dokumentatsioonist.
K: Milliseid materjale kasutatakse tavaliselt suure{0}}korrosiooniga torupoolide jaoks?
V: Austeniitset roostevaba terast (316L), dupleksroostevaba terast (2205) ja nikli-põhiseid supersulameid (Inconel 625) kasutatakse laialdaselt söövitavas keemilises ja merekeskkonnas.
K: Mis vahe on torupoolil ja toruliitmikul?
V: Toruliitmik on üks torustiku komponent, samas kui torupool on valmistatud koost, mis sisaldab mitut komponenti ja keevisõmblusi.
- Torupool on torustiku kokkupandav osa, mis on valmistatud ühest või mitmest torukomponendist, sealhulgas tavaliselt sirgest torust, põlvedest, teedest, reduktoritest, äärikutest ja keevisühendustest. See valmistatakse isomeetrilise joonise järgi ja tarnitakse ehitusplatsile paigaldamiseks.
- Toruliitmik on seevastu üksikkomponent, mida kasutatakse torusüsteemi suuna, suuruse või ühenduse muutmiseks. Levinud liitmike hulka kuuluvad põlved, triibud, reduktorid, korgid ja ristid.
K: Millist standardit kasutatakse torupoolide valmistamiseks?
V: Protsessi torustik on tavaliselt projekteeritud ja valmistatud vastavaltASME B31.3. Toitetorustik võib kasutadaASME B31.1, samas kui keevitamise kvalifikatsiooni kontrollib tavaliseltASME IX jagu. Projekti spetsifikatsioonid võivad kehtestada lisanõudeid.
K: Millist NDE-d on torupoolide jaoks vaja?
V: Nõuded sõltuvad torustiku koodist ja projekti spetsifikatsioonist. Levinud meetodid on VT, RT, UT, PT ja MT. Kriitilised teenused võivad vajada põhjalikumat uurimist.
K: Miks torupool pärast keevitamist ebaõnnestub?
V: Võimalikud põhjused on valed keevitusparameetrid, halb sobivus, saastumine, sobimatu täitemetall, liigne soojussisend, sulamise puudumine, poorsus, pragunemine või vale materjalivalik. Enne tõrkemehhanismi kindlaksmääramist vaadake üle WPS/PQR, keevitusandmed ja NDE tulemused.
Millised dokumendid on valmistatud torupoolidega kaasas?
Tüüpiline dokumentatsioon sisaldab:
- MTC (EN 10204 3.1)
- Keevitusprotseduuri kvalifikatsioon (PQR)
- Keevitaja kvalifikatsiooni dokumendid
- NDT teatab
- Hüdrotesti sertifikaadid
- Mõõtmete kontrollimise aruanded


